Где аддитивные детали упираются в цех
Почему предел ставит цех
Аддитивная деталь редко упирается в паспорт принтера. Чаще предел ставит цех: как изделие сажают, греют и повторяют. На экране контур ровный, а в узле размер уходит на десятые доли миллиметра, потому что слой, усадка и направление построения складываются.
Эти доли не читаются в рендере, зато их замечает сборка. Поэтому разговор о печати начинается после стола: какая ответная деталь, какой нагрев, сколько одинаковых штук. Если этого не назвать, станок вырастит форму, которая красива и не встаёт на место. До запуска полезно назвать ответную деталь, рабочую температуру и число одинаковых штук, иначе красивый контур останется спором уже на первой сборке.
Посадки, которых нет на экране
Отверстие и вал на чертеже выглядят кругами. В печати круг часто становится слегка овальным: слои ложатся по-разному вдоль осей, а усадка тянет материал к центру. Зазор, который в модели равен нулю, на детали может оказаться натягом или, наоборот, болтанкой.
Посадка с натягом, скользящая и свободная требуют разного припуска, и этот припуск зависит от материала и ориентации. Один общий «допуск на всё» здесь врёт. Короткий образец отверстия дешевле, чем партия крышек, которые не надеваются. Один пробный проход отверстия на том же материале показывает припуск честнее, чем общий допуск, списанный с чужого чертежа.
Нагрев и повторные циклы
Полимер помнит тепло. Рядом с двигателем, лампой или летним салоном деталь может поползти, хотя в комнате она была жёсткой. Стеклование и ползучесть — не мелкий шрифт в таблице, а причина, почему клипса расходится через неделю.
Повторный нагрев и остывание двигают размер даже без видимой трещины. Если узел живёт в цикле, это нужно сказать до выбора пластика. Образец, полежавший в рабочей температуре, честнее свежей детали со стола. Если узел греется циклами, попросите подержать образец в этой температуре, а не судите по детали, которая остыла на столе.
Что всплывает на короткой серии
Первая штука часто получается внимательнее десятой. Поддержки отрываются по-разному, гнездо под гайку забивается, поднутрение, которое модель «прощает», на серии начинает цепляться. Усадка копится там, где стенка толстая рядом с тонкой.
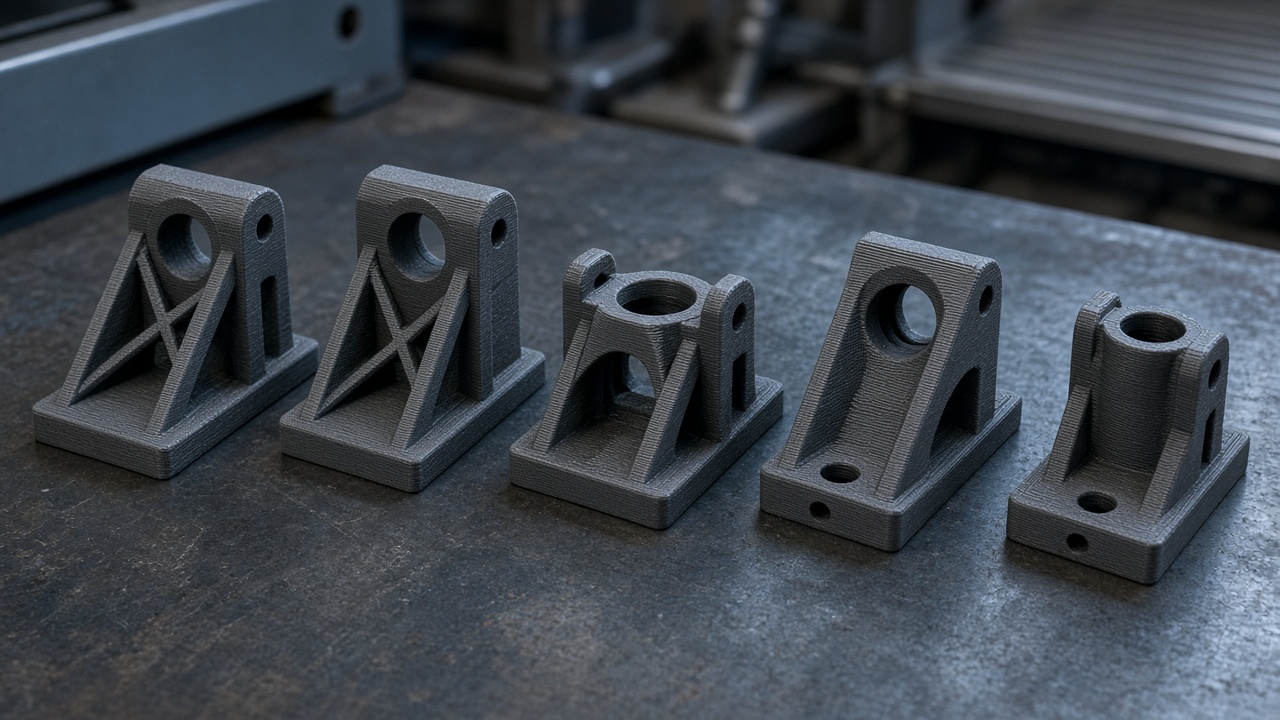
Короткая серия как раз и нужна, чтобы увидеть это до оснастки. Десять одинаковых кронштейнов показывают разброс, которого нет у одиночного героя для фотографии. Если разброс больше посадки, печатать сотню рано. Десять штук подряд полезнее одной красивой: по ним видно, гуляет ли гнездо и цепляется ли поднутрение, которого не было на экране.
Когда пластик честнее металла
Пластик честен там, где металл избыточен: лёгкая крышка, кондуктор, клипса, кожух, который не держит удар и жар. Он быстрее в правке и не требует стружки ради формы, которую ещё обсуждают. В таких задачах сплав только удорожает вопрос.
Он нечестен там, где нужна резьба под момент, долгая нагрузка или температура выше спокойного быта узла. Называть замену «такой же, только легче» опасно. Честный выбор — назвать режим и оставить сплав, если режим его требует. Назовите режим словами нагрузки и тепла. Тогда пластик оставят там, где он честен, и не отправят его вместо сплава в горячий узел.
Проверить деталь до партии
Опишите посадку, нагрев и тираж. На странице заказа достаточно имени, контакта и короткой задачи: так видно, печатать ли сразу или сначала поправить модель.