Посадка
Отверстия и зазоры сверяем с тем, куда деталь должна встать.
Главная / Запчасти
Взамен сломанного
Восстанавливаем пластиковую деталь по модели, чертежу или снятому образцу. Нам важен размер посадки, а не марка станка, с которого деталь когда-то сняли. Сначала одна штука, при необходимости — короткая повторная партия.
Отверстия и зазоры сверяем с тем, куда деталь должна встать.
Не привязываем работу к бренду оборудования, которое чинят.
Сначала проверяем штуку в узле, затем повторяем удачную геометрию.
Пластик, смола или полиамид — по температуре, удару и виду.
Сломанную деталь меряем или сканируем, печатаем первую и просим поставить её в узел. Если посадка сошлась, ту же геометрию повторяем нужным числом. Если нет — правим модель до второго запуска, а не печатаем ящик брака.
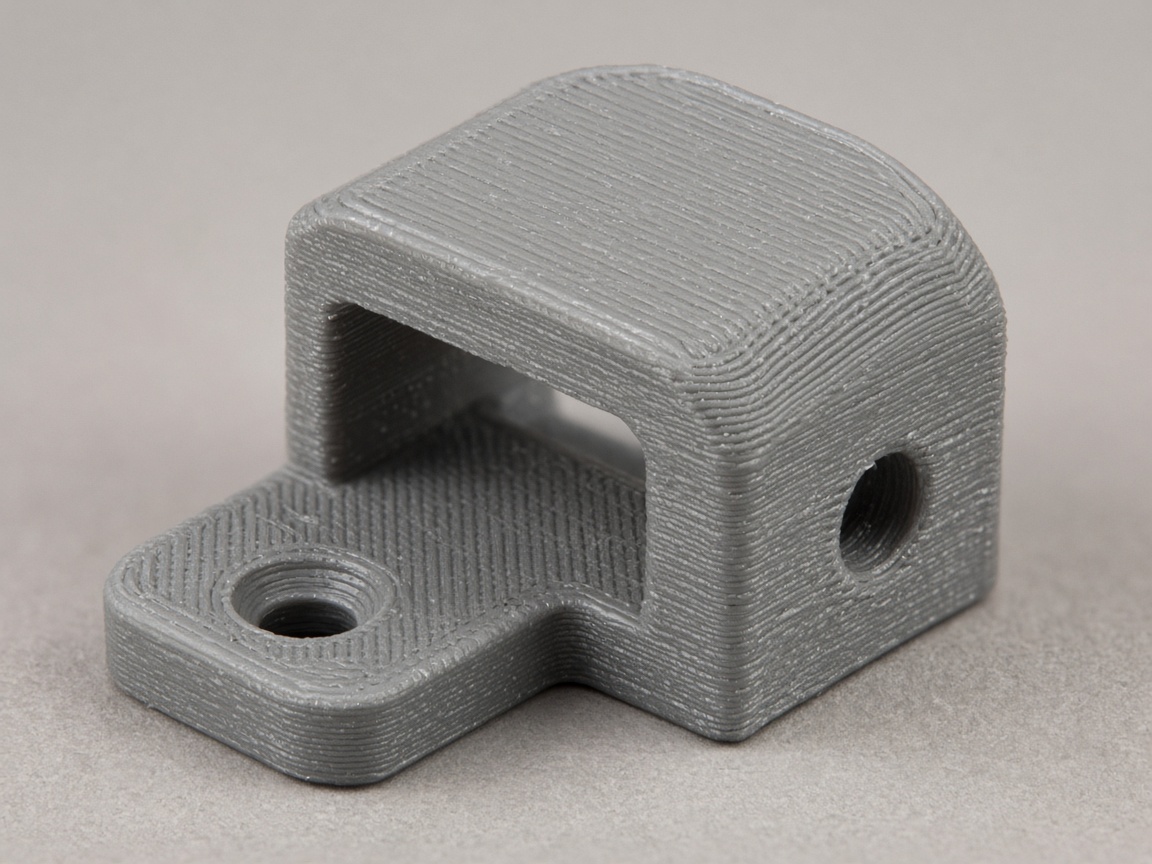
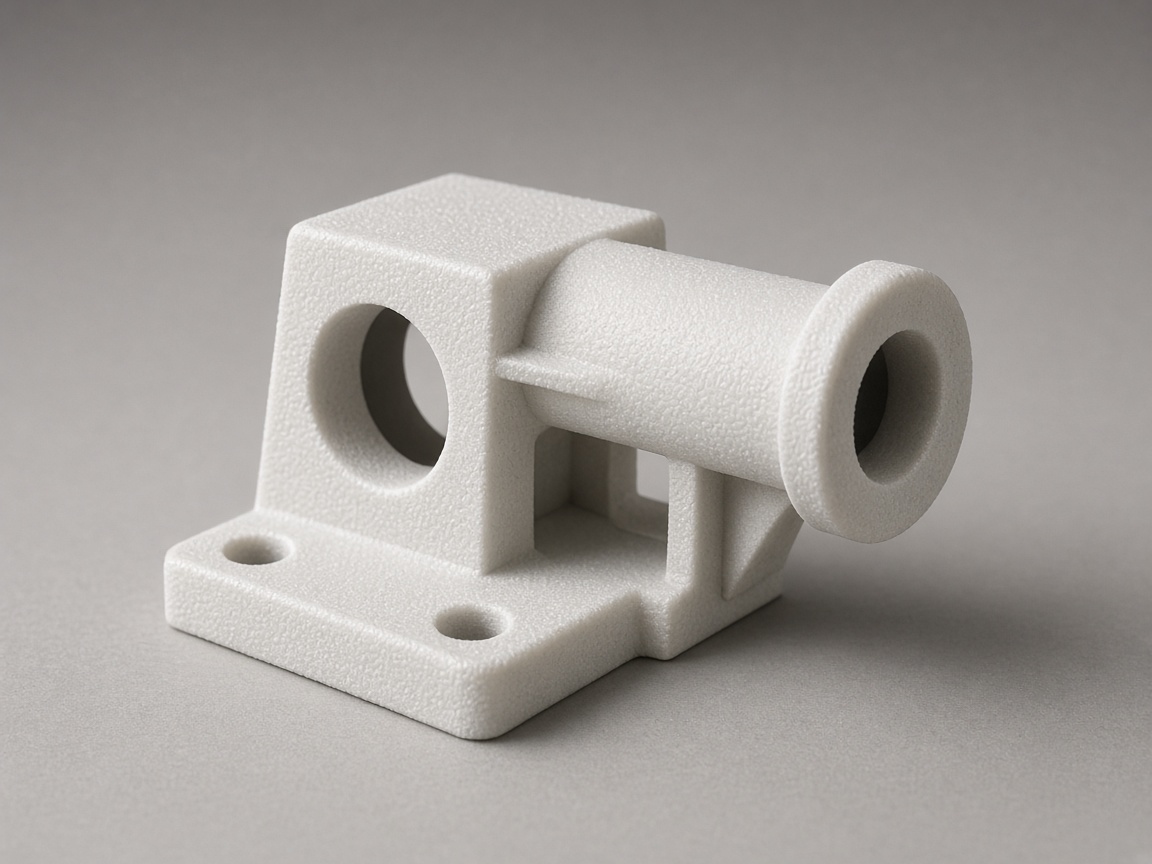
Фото места посадки и образец или чертёж — этого достаточно, чтобы понять, с чего начать.
На запчасть влияют способ, которым мы получили геометрию, объём, опоры и число повторов. Скан и правка модели считаются отдельно от самой печати, если образца недостаточно. Первая штука обычно дороже каждой следующей, потому что в ней сидит настройка. Сумму называем после осмотра. Это описание логики, а не скопированный тариф и не цена, которую можно оплатить на странице.
Нам не нужно название станка или производителя узла. Нужны посадка, толщина стенки и то, как деталь ломалась. Марка на корпусе часто только мешает: люди ищут «оригинал», хотя геометрия уже есть в руках. Мы меряем образец или берём чертёж и восстанавливаем форму. Если образец стёрт в месте износа, говорим об этом до печати, а не обещаем чудо по грязной кромке. Ответственность за то, что узел вообще допустимо чинить пластиком, остаётся на владельце оборудования.
Запчасть почти никогда не обязана быть красивой. Она обязана встать и подержать нагрузку, которую вы описали. Поэтому первая печать часто грубее: проверяем отверстия, защёлку и люфт. Если втулка садится туго, правим диаметр и печатаем снова. Только после этого имеет смысл партия. Так вы не получаете двадцать одинаковых ошибок. Срок первой итерации зависит от геометрии; обещать фиксированный час мы не станем. Вторую итерацию запускаем только после вашей примерки, чтобы не копить коробки почти годных деталей.
Не всякую металлическую деталь стоит подменять. Если узел греется, бьёт или держит людей, мы скажем, что печать здесь плохая идея. Для комнатной клипсы, крышки разъёма или направляющей пластик часто достаточен и быстрее любой формы. Полиамид берём, когда нужна упругость, смолу — когда нужна кромка и нет удара. Этот выбор пишем в оценке, чтобы вы видели, почему не «самый дешёвый грамм». Если условия на грани, пишем отказ в том же письме, где могли бы назвать цену, и не берём предоплату «на пробу».
Нет. Достаточно геометрии и условий работы. Название производителя машины мы не используем как исходные данные.
Да, если кромки ещё читаются. Сильный износ лучше дополнить чертежом или вторым целым образцом.
Сначала одна проверка в узле. Повтор запускаем, когда посадка подтверждена, а не по надежде.
Зависит от материала и реальной температуры. Напишите условия — подберём пластик или откажемся, если печать не подходит.